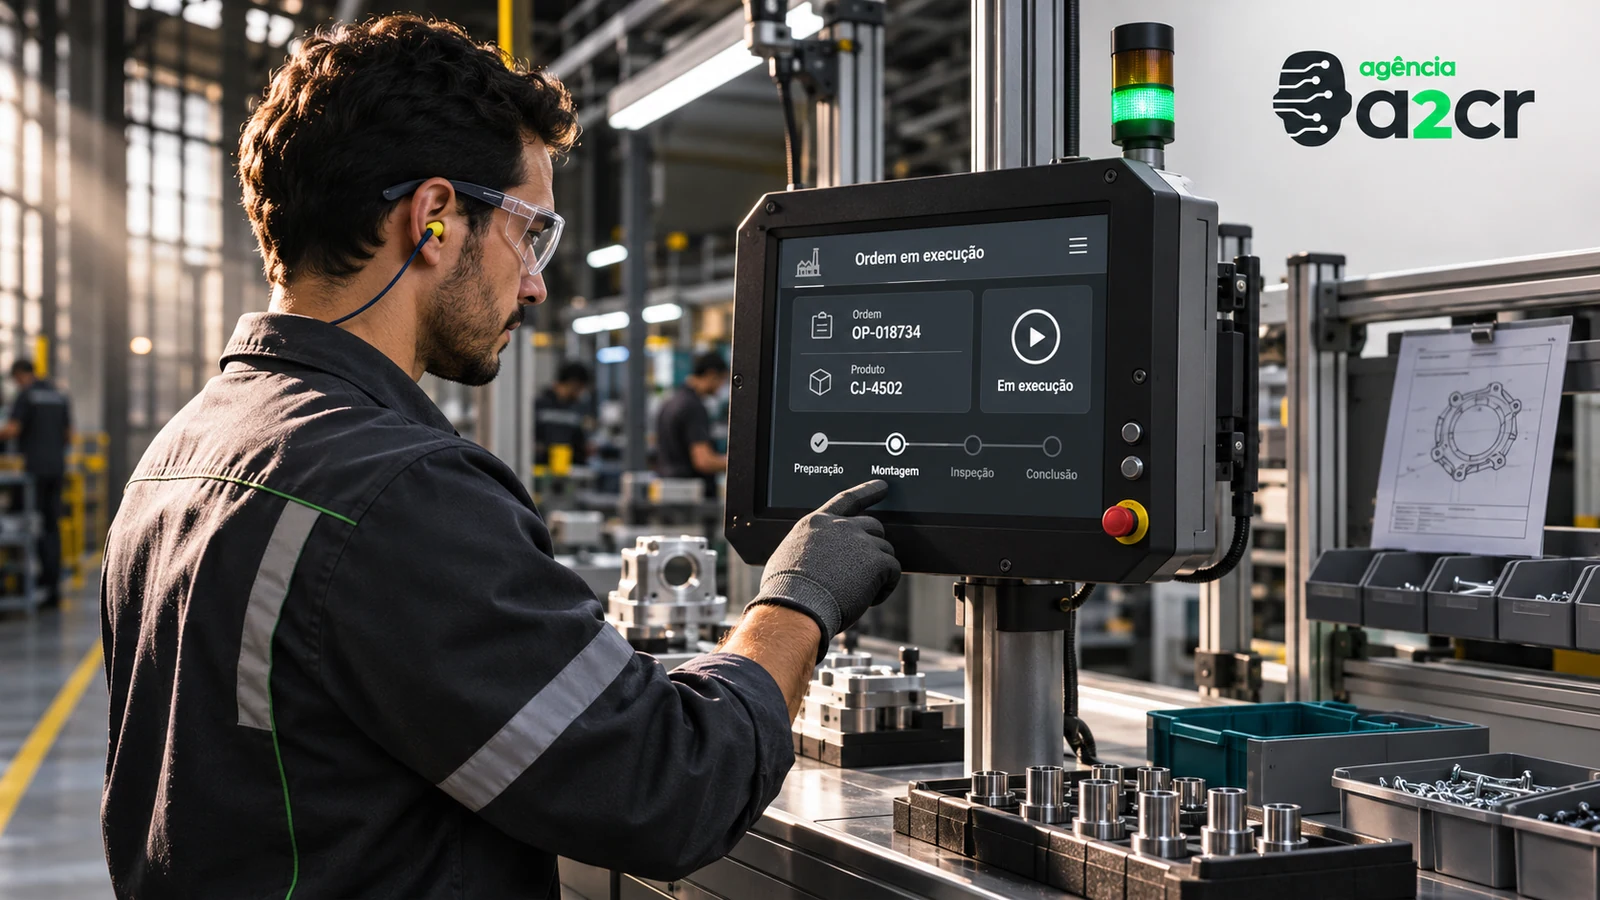
Uma ordem liberada pelo planejamento não explica tudo o que acontece na fabricação. Pode haver material aguardando inspeção, uma operação interrompida, produtos em retrabalho e quantidades que já foram produzidas, mas ainda não podem ser expedidas. Um sistema que mostra apenas aberto ou concluído perde justamente as informações que a operação precisa para agir.
MES é a denominação usada para sistemas de execução de manufatura. O recorte deste artigo é o registro do trabalho entre a ordem planejada e a liberação do produto. A proposta não é construir um painel de OEE com outro nome, mas definir os fatos e as decisões que precisam existir antes de qualquer indicador confiável.
1. Separe planejamento, execução e análise
O planejamento organiza o que se pretende fabricar, quando e com quais recursos. A execução informa o que começou, parou, consumiu material e gerou resultado. A análise utiliza esses registros para entender desempenho e orientar mudanças.
Essas funções podem compartilhar uma plataforma, mas seus significados não devem ser misturados. Alterar a quantidade planejada não pode apagar o que já aconteceu no chão de fábrica. Da mesma forma, fechar uma operação na interface não comprova automaticamente a aprovação da qualidade.
Para o primeiro recorte, desenhe uma fronteira simples: quais ordens entram, quais registros podem ser feitos e qual informação volta ao ERP. Cada lado precisa reconhecer a referência da ordem e o significado de seus estados.
2. Defina o objeto que a equipe está executando
Uma ordem de fabricação pode conter várias operações, realizadas em centros de trabalho diferentes. O operador precisa reconhecer a tarefa que lhe cabe, e o supervisor precisa acompanhar o conjunto. Usar o mesmo botão para concluir a tarefa e encerrar toda a ordem pode criar erros difíceis de perceber.
A visão geral do Shop Floor do Odoo oferece um exemplo documentado de interface para ordens de fabricação e ordens de trabalho. O interesse aqui é essa separação operacional, não a obrigação de copiar o produto ou sua sequência de telas.
Especifique qual objeto recebe quantidade, tempo, lote e motivo de interrupção. Quando um campo pertence à ordem inteira, não o replique em cada apontamento como se cada linha representasse outra fabricação completa.
3. Registre o fato com contexto suficiente
Um apontamento útil relaciona ordem, operação, recurso, instante e quantidade quando aplicável. Dependendo do processo, também precisa de material, lote ou referência de inspeção. A decisão sobre o que coletar deve começar pela pergunta que será respondida depois.
Evite transformar o posto em um formulário administrativo extenso. Se a informação pode ser obtida de uma referência confiável, não peça que o operador a redigite. Ao mesmo tempo, não preencha automaticamente uma condição que ainda exige verificação física.
A referência da OPC Foundation para o modelo comum ISA-95 organiza recursos e relações no intercâmbio de informações industriais. Para um projeto específico, use essa preocupação com significado como ponto de partida e delimite o conjunto que a equipe consegue manter corretamente.
4. Um modelo mínimo para discutir a execução
| Registro | Identificação necessária | Informação operacional | Regra a testar |
|---|---|---|---|
| Ordem | Produto, versão e quantidade | O que foi autorizado fabricar | Alteração depois do início |
| Operação | Ordem, etapa e centro de trabalho | Qual tarefa está sendo executada | Etapa anterior pendente |
| Apontamento | Operação, origem e momento | Início, pausa, quantidade ou conclusão | Reenvio do mesmo registro |
| Disposição | Quantidade e condição | Aprovado, refugo ou aguardando decisão | Quantidade sem destino |
| Material consumido | Item, lote e operação | O que foi efetivamente utilizado | Substituição não autorizada |
| Liberação | Responsável e alcance | O que pode seguir à próxima etapa | Produzido ainda em inspeção |
O quadro é um instrumento didático. O desenho final depende do produto, da rastreabilidade necessária e dos recursos envolvidos, mas deve permitir conferir a coerência entre quantidades e estados.
5. Caso fictício: a ordem de cem unidades da Aurora Industrial
A Aurora Industrial, empresa fictícia, libera uma ordem de 100 unidades. Ao final da inspeção inicial, 92 estão aprovadas, cinco foram classificadas como refugo e três aguardam retrabalho. A soma continua sendo 100, mas somente 92 estão prontas para seguir conforme a condição de liberação adotada no exemplo.
Depois do retrabalho, duas das três unidades são aprovadas e uma é refugada. O resultado final é 94 aprovadas e seis refugadas. O sistema não deve somar as duas recuperadas como uma nova produção de duas unidades e manter as três anteriores em andamento. Elas são as mesmas unidades mudando de disposição.
Esses números existem apenas para testar conservação e transições. Não indicam produtividade ou qualidade de uma operação real, nem representam metas sugeridas para a empresa.
6. Dê significado a pausa, parada e encerramento
Uma pausa do operador pode ocorrer sem que a máquina pare, e uma parada da máquina pode afetar mais de uma ordem. Antes de criar um cronômetro, defina o tempo que se deseja representar. Tempo decorrido, tempo de trabalho de uma pessoa e tempo de ocupação do equipamento não são medidas equivalentes.
Registre motivos em um conjunto compreensível, com possibilidade de revisão. Listas extensas de códigos pouco utilizados tendem a produzir escolhas genéricas. Um primeiro conjunto pode distinguir falta de material, ajuste, qualidade e indisponibilidade técnica, desde que essas categorias sejam úteis à operação.
No encerramento, confira as condições exigidas: quantidades reconciliadas, inspeção concluída e material registrado quando fizerem parte do processo. O botão deve explicar a pendência que impede a conclusão, em vez de simplesmente desaparecer.
7. Reconheça registros manuais e sinais de máquina
Um sinal de equipamento pode mostrar ciclo, contagem ou condição de funcionamento. Ele não conhece necessariamente a ordem correta, a aprovação da qualidade ou o motivo comercial de uma interrupção. A associação entre sinal e contexto precisa ser projetada e testada.
Mantenha identificada a origem do registro. Se uma contagem automática foi corrigida após inspeção, o histórico deve permitir reconhecer a correção e sua justificativa. Não apresente todo dado de sensor como verdade incontestável, nem descarte o registro manual por ser manual.
Para o piloto, escolha poucos sinais com finalidade clara. Uma coleta ampla, sem relógios e referências coerentes, pode gerar muito dado e pouca capacidade de explicar o que ocorreu.
8. Falta de conexão não pode virar produção duplicada
No posto de trabalho, uma interrupção pode acontecer depois de o operador confirmar uma quantidade, mas antes de receber a resposta. A interface precisa distinguir registro ainda não enviado, recebido e confirmado. Mostrar sucesso apenas porque o usuário tocou no botão cria uma falsa certeza.
Ao recuperar a conexão, o sistema deve reconhecer registros já aceitos conforme a identidade definida para cada apontamento. A regra importa especialmente em quantidade e consumo de material. Reenviar uma confirmação não deve aumentar o saldo de produção sem uma nova execução física.
Também defina o limite do trabalho sem conexão. Algumas operações podem ser registradas para envio posterior; outras dependem de uma autorização atualizada. Essa diferença deve aparecer para o operador antes de iniciar a tarefa.
9. Integre sem copiar ambiguidades para o ERP
Determine quando o MES informa produção ao sistema de gestão: após uma etapa, após inspeção ou somente no encerramento da ordem. A integração precisa respeitar essa política e permitir conferir os dois lados.
Na Aurora, o projeto didático envia quantidades liberadas e sua referência de disposição. Se o ERP rejeitar o envio por um cadastro incompatível, a produção física não desaparece. O MES mantém o registro e abre uma pendência de conciliação, evitando repetir a fabricação para “corrigir” um erro de integração.
O responsável pelo fechamento deve enxergar ordens com execução concluída e integração pendente. Misturar esses estados em uma coluna “finalizado” oculta o trabalho necessário para completar a passagem de informação.
10. Desenhe o posto para o ambiente de uso
Uma tela adequada ao escritório pode falhar na fábrica. Distância, luvas, iluminação, ruído e compartilhamento de equipamento influenciam a interação. Observe a tarefa e teste protótipos no contexto previsto, sem presumir que uma tabela densa seja a melhor interface.
Mostre ordem, produto e operação com hierarquia clara. A ação principal deve indicar sua consequência: iniciar, pausar, informar quantidade ou solicitar revisão. Para ações que mudam material ou encerram a ordem, apresente um resumo suficiente para conferir o alcance.
O acesso também precisa preservar autoria. Uma estação compartilhada não justifica que todos os registros apareçam sob uma conta administrativa genérica. Defina um mecanismo de identificação compatível com o posto e com o risco da ação.
11. Critérios de aceite antes de ampliar a coleta
Reexecute o caso das cem unidades e confira o resultado final de 94 aprovadas e seis refugadas. As três unidades em retrabalho devem deixar a condição pendente quando a disposição final for registrada. Nenhuma deve aparecer duas vezes no total de unidades originais.
Acrescente uma pausa, uma correção autorizada, um apontamento repetido e uma indisponibilidade do ERP. Cada ocorrência precisa manter um estado compreensível e permitir consulta por ordem. Uma falha de integração não pode ser apresentada como falha da execução física.
No teste de uso, peça a um operador que conclua uma tarefa sem orientação oral contínua. Registre dúvidas de identificação, ações equivocadas e campos sem informação disponível. O aceite deve incluir a experiência da pessoa que faz o apontamento, não somente a conferência de um relatório final.
12. Oficina: reconstrua uma ordem do início à liberação
Escolha uma ordem fictícia simples, com duas operações e uma inspeção. Monte cartões para materiais, quantidades e disposições. Simule início, pausa, conclusão parcial e retrabalho, movendo os cartões conforme as regras que o sistema deveria aplicar.
Introduza uma interrupção de conexão e um registro corrigido. Peça a outra pessoa que explique a situação atual usando apenas os cartões e o histórico. Se ela não conseguir saber o que foi produzido, aprovado e enviado ao ERP, faltam estados ou referências.
Transforme o exercício em um roteiro de homologação. Ele será mais útil para comparar soluções do que uma lista genérica de funcionalidades. O objetivo é demonstrar que a execução permanece coerente mesmo quando o processo não segue o caminho mais simples.
Checklist do primeiro recorte MES
- Ordem e operação têm identidades diferentes e relacionadas.
- Quantidade planejada não apaga quantidade executada.
- Produzido, aprovado e liberado possuem significados explícitos.
- Retrabalho preserva a identidade das unidades originais.
- Tempos de pessoa e de equipamento não são confundidos.
- A origem manual ou automática do registro fica identificada.
- Reenvios não duplicam apontamentos aceitos.
- Falhas de integração mantêm pendências consultáveis.
- A estação compartilhada preserva a autoria das ações.
- O roteiro inclui correção, pausa e conclusão parcial.
Perguntas frequentes
Um MES é o mesmo que um dashboard industrial?
Não. O recorte tratado aqui registra execução e controla estados operacionais. Um dashboard utiliza esses fatos para análise. Um painel atraente não substitui a qualidade dos registros de origem.
Preciso conectar todas as máquinas no primeiro projeto?
Não necessariamente. Um piloto pode começar com registros manuais bem definidos e poucos sinais relevantes. Amplie a coleta quando houver finalidade, qualidade e capacidade de operar os dados.
Encerrar a ordem significa que o produto pode ser expedido?
Isso depende da regra de liberação. A execução pode terminar antes da inspeção ou da aprovação necessária. O sistema deve apresentar essas condições separadamente quando elas mudam a decisão.
Conecte execução e gestão
Para compreender a análise posterior, consulte dashboard de OEE na indústria. Para pensar a padronização entre unidades, veja gestão de múltiplas unidades com consolidação.
Se a produção hoje depende de apontamentos que não permitem reconstruir uma ordem, avalie o contexto de desenvolvimento de sistemas personalizados. Um fluxo de fabricação delimitado e exemplos de exceção ajudam a discutir a aderência de soluções prontas, integrações e componentes específicos.
Modelo para aplicar na sua empresa
Baixar o checklist de MES e apontamento de produção. Use-o para registrar evidências, responsáveis e pendências da avaliação.
Fontes consultadas
Revisão documental: 18/11/2026. Cenários e números didáticos não representam resultados medidos de clientes. A aplicação exige conferir a documentação e as condições do projeto.